
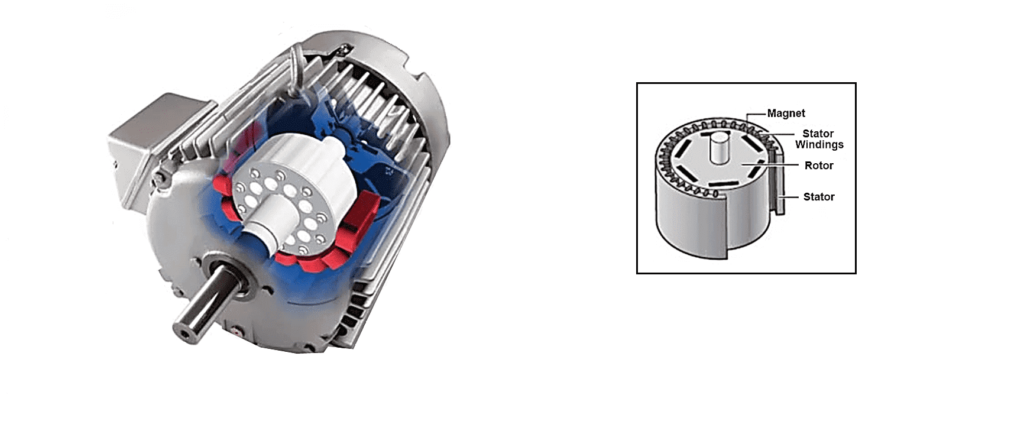
Les moteurs à aimants permanents sont largement utilisés dans de nombreux domaines en raison de leur facteur de puissance élevé et de leur rendement élevé. Ces moteurs sont généralement constitués d'aimants placés sur le rotor afin de garantir la fiabilité de la connexion électrique du stator. Leurs types structurels sont les suivants :
Acier magnétique intégré – le poinçonnage du rotor est poinçonné avec une rainure en acier magnétique, et l'acier magnétique est installé dans la rainure, car la symétrie de la rainure en acier magnétique a été entièrement garantie lors de la fabrication de la tôle poinçonnée, assurant ainsi la symétrie du circuit magnétique ;
Type de collage d'acier magnétique – l'acier magnétique est collé sur le joug à l'aide d'un adhésif spécial ; le procédé garantit l'uniformité de l'acier magnétique afin que le circuit magnétique soit symétrique ; le collage est ferme et ne risque donc pas de se détacher à grande vitesse linéaire.
En plus des processus de fabrication généraux (tels que les processus de serrage mécaniques, thermiques et électriques), il existe plusieurs processus clés dans la fabrication de moteurs à aimants permanents :
(1) En raison de la forte force d'adsorption de l'acier magnétique, il est très facile de l'adsorber lorsqu'il est proche de matériaux ferromagnétiques (tels que des noyaux de fer, des arbres rotatifs, etc.).
Lorsque le rotor est assemblé, l'espace d'assemblage entre l'acier magnétique et la rainure en acier magnétique du rotor n'est que d'environ 0.1 mm. Lorsque l'acier magnétique est proche du noyau du rotor, la forte force d'adsorption adsorbera directement l'acier magnétique sur le noyau de fer et il est difficile de l'insérer dans la rainure ; Autrement dit, il est difficile de se séparer à nouveau, et l'assemblage est extrêmement difficile et comporte certains dangers.
(2) S'il n'y a pas de garantie de guidage solide et précis pour le rotor lors de l'assemblage final, le stator et le rotor seront attirés et verrouillés par une forte force magnétique, ce qui rendra difficile leur séparation, entraînant une défaillance de l'assemblage final.
Ce qui suit est le processus de fabrication clé de l’assemblage d’aimant de moteur à aimant permanent et de l’assemblage général.
1. Processus d'assemblage magnétique en acier du rotor

1.1 Points de processus
Lors de l'assemblage de l'acier magnétique, essayez de surmonter la forte attraction magnétique de l'acier magnétique sur le noyau du rotor pour assurer un assemblage en douceur, et la polarité de l'acier magnétique est correcte pour assurer la symétrie du circuit magnétique. À cette fin, un test de processus détaillé a été effectué, le plan de processus d'assemblage de l'aimant a été déterminé, l'outillage et le dispositif de guidage de l'assemblage de l'aimant ont été conçus et la polarité de l'aimant assemblé a été analysée qualitativement par des moyens raisonnables. La valeur relative du flux magnétique de chaque aimant à fente était proche, c'est-à-dire pour assurer la symétrie du circuit magnétique afin d'assurer la qualité d'assemblage de l'acier magnétique.
Processus 1.2
(1) Afin de garantir la précision de l'assemblage, concevez les luminaires.
(2) Procéder à la séparation des aimants, à la vérification de la polarité et au contrôle du flux magnétique relatif afin de garantir l'égalité du flux magnétique de chaque pôle après assemblage. Parallèlement, effectuer un contrôle visuel pour détecter tout dommage. Bien que les aimants permanents de différentes marques répondent à des normes garantissant leurs performances de base, les normes d'une usine à l'autre varient, et les performances des aimants permanents d'une même marque, même produits dans une même usine, peuvent différer. C'est pourquoi les contrôles décrits ci-dessus sont essentiels. Un moteur doit être équipé d'aimants provenant du même lot afin de garantir ses performances électromagnétiques.
(3) Préparation du site de travail : Entourer le site de travail d'assemblage du rotor de garde-corps non magnétiques et placer des avertissements clairs à des endroits bien visibles ; nettoyer le site de travail, nettoyer tous les coins du site avec de l'air comprimé, éliminer les limailles de fer, les déchets ferromagnétiques de soudage tels que les scories ; préparer des fixations non magnétiques, des clés non magnétiques en acier inoxydable, des cloisons, des supports en bois, des marteaux en cuivre, des panneaux en tissu de verre 3240, etc.
(4) Nettoyez le rotor empilé à l'air comprimé et enveloppez-le d'un tissu blanc pour le protéger des impuretés et des déchets pendant le transport. Maintenez le rotor à l'horizontale et vérifiez à nouveau sa conformité sur l'échantillon. Prévoyez une rainure pour l'acier magnétique, puis fixez le dispositif de protection sur le rotor. L'acier magnétique est prêt à être installé.
(5) Séparez chaque paire d'aimants par une plaque non magnétique d'environ 15 mm d'épaisseur. Les polarités « N » et « S » sont marquées sur les deux grandes faces (surfaces actives) de chaque aimant, et la valeur relative du flux magnétique est clairement indiquée. Les aimants de même valeur sont généralement placés côte à côte pour faciliter l'assemblage. Disposez les aimants à la main sur le support en bois.
Remarque : veuillez ne pas utiliser avec deux aimants. Une fois qu'ils sont adsorbés ensemble, ils ne peuvent pas être séparés et les deux aimants sont très faciles à blesser pendant le processus d'adsorption, ce qui est très dangereux. L'opérateur est amené à assembler l'acier magnétique pièce par pièce pendant l'opération. Gardez l'acier magnétique éloigné du matériau ferromagnétique, puis placez-le dans l'outillage de guidage en acier magnétique et alignez-le avec la rainure en acier magnétique du rotor. À ce stade, il convient de prêter attention à la polarité d’assemblage « N » et « S » de l’aimant et à la valeur relative du flux magnétique de l’aimant. Lors de l'assemblage, ne remplissez pas tous les aimants dans une fente du rotor, mais installez d'abord un ou deux aimants dans toutes les fentes du rotor, jusqu'à ce que l'assemblage final soit terminé. Lors de l'assemblage, si une pièce d'acier magnétique n'est pas assemblée en place, vous pouvez utiliser une tige de cuivre ou une tige dure non magnétique pour pousser l'acier magnétique en place. Remarque : n'utilisez pas trop de force, afin de ne pas heurter et endommager l'acier magnétique.
- Vérifiez la polarité de l'acier magnétique en alignant la boussole avec chaque rainure du cercle extérieur du rotor. Une fois la polarité qualifiée, assemblez les autres pièces de fixation ; puis enveloppez l'ensemble du rotor avec un chiffon blanc et préparez-vous à passer au processus suivant.
2. Processus d'assemblage
2.1 Points de processus
La force d'adsorption globale du rotor équipé d'acier magnétique est très forte et l'entrefer entre le stator et le rotor est faible. Lors de l'assemblage, il est facile de provoquer une collision entre le stator et le rotor en raison de la forte force gravitationnelle, ce qui peut provoquer l'adsorption du stator et du rotor ensemble et leur séparation difficile. Même mis au rebut et facile à causer des blessures. Le processus traditionnel d'assemblage vertical ou horizontal ne peut plus répondre aux exigences, l'assemblage final est donc la clé du processus à condition que le stator et le rotor soient absolument concentriques.
Processus 2.2
(1) Concevez un rotor factice non magnétique et utilisez le rotor factice pour corriger le cadre ;
(2) Installez le couvercle d'extrémité et le rotor à aimant permanent ;
(3) Assemblage final.
La technologie de moteur à aimant permanent conçue adopte des équipements non standard tels qu'un faux rotor et une machine d'assemblage final, et est testée sur le moteur développé par Eneng. Le processus d'assemblage final est solide et l'opérabilité est fiable. À l'heure actuelle, le processus d'assemblage général de ce type de moteur occupe une position de leader dans l'industrie nationale de production de moteurs similaires, ce qui permet à notre usine de maintenir la technologie de pointe dans le domaine des moteurs submersibles nationaux à économie d'énergie et de développer rapidement de nouveaux marchés.
De plus, au cours d'une période d'exploration de la production, la conception a complété certains outils, tels que l'utilisation d'outils à faux rotor pour l'orientation et le positionnement avant l'assemblage général, et a amélioré la méthode de traitement, ce qui a augmenté l'efficacité de la production d'environ 2 à 3 fois. .

